
Kaynak Boyunlu Flanş olarak da bilinen Wn Flanş, çeşitli endüstriyel boru sistemlerinde çok önemli bir bileşendir. Özel bir Wn Flanş tedarikçisi olarak, bu önemli ürünün ayrıntılı üretim sürecini paylaşmaktan heyecan duyuyorum.
1. Malzeme Seçimi
Wn Flanşı üretmenin ilk adımı uygun malzemenin seçilmesidir. Malzeme seçimi, uygulama ortamı, basınç gereksinimleri ve korozyon direnci ihtiyaçları dahil olmak üzere çeşitli faktörlere bağlıdır. Wn Flanşları için kullanılan yaygın malzemeler arasında karbon çeliği, paslanmaz çelik ve alaşımlı çelik bulunur.
Karbon çeliği, yüksek mukavemeti ve nispeten düşük maliyeti nedeniyle popüler bir seçimdir. Korozyonun önemli bir sorun olmadığı genel amaçlı uygulamalar için uygundur. Öte yandan paslanmaz çelik mükemmel korozyon direnci sunarak kimya, gıda işleme ve denizcilik endüstrilerinde kullanım için idealdir. Alaşımlı çelik, yüksek sıcaklık ve basınç direnci gibi gelişmiş mekanik özellikler sağlamak için farklı metallerin özelliklerini birleştirir.
2. Kesme ve Şekillendirme
Malzeme seçildikten sonra, bir sonraki adım onu uygun boyut ve şekilde kesmektir. Bu genellikle plazma kesme veya lazer kesme gibi gelişmiş kesme teknolojileri kullanılarak yapılır. Plazma kesme, metali kesmek için yüksek hızlı iyonize gaz jeti kullanan hızlı ve etkili bir yöntemdir. Lazer kesim ise yüksek hassasiyet sunar ve ısıdan etkilenen bölgelerin minimum düzeyde olduğu karmaşık şekiller üretebilir.
Hammadde kesildikten sonra Wn Flanşın temel formuna dönüştürülür. Bu, dövme ve işleme gibi işlemleri içerir. Dövme, metali şekillendirmek için basınç kuvvetlerini kullanan bir işlemdir. Flanşın iç yapısını iyileştirmeye, gücünü ve dayanıklılığını artırmaya yardımcı olur. Daha sonra işleme, flanşın şeklini iyileştirmek için kullanılır ve gerekli boyutları ve yüzey kalitesini karşıladığından emin olunur. Buna tornalama, frezeleme ve delme gibi işlemler dahildir.
3. Kaynak Boyun Oluşumu
Wn Flanşın ayırt edici özelliklerinden biri uzun, konik boynudur. Kaynak boynunun oluşumu imalat sürecinde kritik bir adımdır. İlk olarak boyun, uygun uzunluğa ve konikliğe göre dövülür veya makineyle işlenir. Boyundaki koniklik, gerilimi borudan flanşa kademeli olarak aktaracak şekilde tasarlanmıştır, böylece gerilim yoğunlaşması ve potansiyel arıza riski azalır.
Kaynak boynu daha sonra dikkatlice flanş gövdesine kaynaklanır. Bu genellikle korumalı metal ark kaynağı (SMAW), gaz tungsten ark kaynağı (GTAW) veya tozaltı ark kaynağı (SAW) gibi yüksek kaliteli bir kaynak işlemi kullanılarak yapılır. Kaynak işleminin seçimi malzemeye, kalınlığa ve uygulama gereksinimlerine bağlıdır. Kaynak işlemi sırasında kaynak bağlantısının bütünlüğünü sağlamak için sıkı kalite kontrol önlemleri uygulanır. Bu, çatlamayı önlemek için malzemelerin önceden ısıtılmasını, uygun kaynak elektrotları veya dolgu metallerinin kullanılmasını ve artık gerilimlerin giderilmesi için kaynak sonrası ısıl işlemi içerir.
4. Delik Delme
Kaynak boynu oluşturulup kaynak yapıldıktan sonra bir sonraki adım flanştaki cıvata deliklerini açmaktır. Cıvata deliklerinin sayısı, boyutu ve aralığı flanş standardına ve uygulama gereksinimlerine göre belirlenir. Yaygın flanş standartları arasında ASME B16.5, DIN ve JIS bulunur.
Cıvata deliklerinin doğru konumlandırılmasını ve doğru çapa sahip olmasını sağlamak için hassas delme makineleri kullanılır. Daha sonra cıvatalar için dişler oluşturmak üzere deliklere dokunulur. Bu işlem, flanş ile boru arasında güvenli bir bağlantı sağlayarak cıvataların uygun şekilde sıkılabilmesini sağlamak için yüksek hassasiyet gerektirir.
5. Yüzey İşlem
Yüzey işlemi Wn Flanşın üretim sürecinde önemli bir adımdır. Sadece flanşın görünümünü iyileştirmekle kalmaz, aynı zamanda korozyon direncini ve dayanıklılığını da artırır. Yaygın yüzey işleme yöntemleri arasında boyama, galvanizleme ve toz kaplama bulunur.
Boyama, flanşı korozyondan korumanın uygun maliyetli bir yoludur. Flanş yüzeyine nem ve kimyasallara karşı koruyucu bir bariyer sağlayan yüksek kaliteli bir boya uygulanır. Galvanizleme, flanşın, alttaki metali korozyondan koruyan, kurban anot görevi gören bir çinko tabakasıyla kaplanmasını içerir. Toz kaplama, flanş yüzeyinde dayanıklı ve düzgün bir kaplama oluşturmak için elektrostatik olarak yüklenmiş toz parçacıklarının kullanıldığı bir işlemdir.
6. Kalite Kontrolü
Üretim süreci boyunca, Wn Flanşın gerekli standartları ve spesifikasyonları karşıladığından emin olmak için her aşamada sıkı kalite kontrolü gerçekleştirilir. Buna görsel muayene, boyutsal muayene ve tahribatsız muayene dahildir.
Çatlak, gözeneklilik veya yüzey düzensizlikleri gibi görünür kusurları kontrol etmek için görsel inceleme kullanılır. Flanşın belirtilen boyutları karşıladığından emin olmak için kumpas, mikrometre ve koordinat ölçüm makineleri (CMM'ler) gibi hassas ölçüm araçları kullanılarak boyutsal muayene gerçekleştirilir. Çıplak gözle görülemeyen iç kusurları tespit etmek için ultrasonik test (UT), manyetik parçacık testi (MT) ve radyografik test (RT) gibi tahribatsız test yöntemleri kullanılır.
7. Bitirme ve Paketleme
Wn Flanş tüm kalite kontrollerinden geçtikten sonra son bir bitirme işlemine tabi tutulur. Bu, yüzeydeki keskin kenarları veya kirletici maddeleri gidermek için çapak alma, temizleme ve cilalamayı içerebilir.
Flanş daha sonra nakliye ve depolama sırasında korunması için dikkatlice paketlenir. Zarar görmemesi için tahta sandık, plastik poşet, balonlu naylon gibi ambalaj malzemeleri kullanılıyor. Doğru paketleme aynı zamanda flanşın temiz ve kuru kalmasına yardımcı olarak müşteriye ulaşana kadar kalitesinin korunmasını sağlar.
Wn Flanşlarla İlgili Flanş Çeşitleri
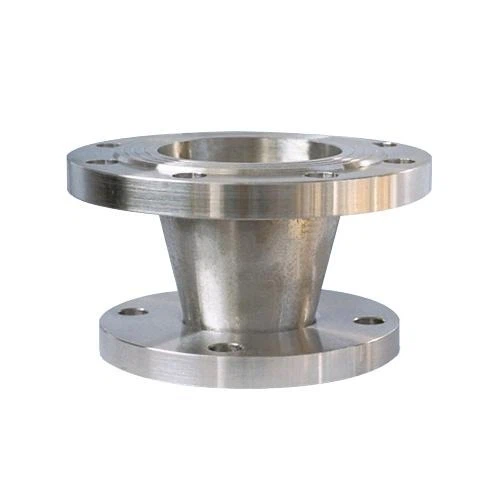
Wn Flanşlara ek olarak boru sistemlerinde yaygın olarak kullanılan başka flanş türleri de vardır. Örneğin,Flanşın AzaltılmasıFarklı çaplardaki boruları bağlamak için kullanılır. Bir tarafta daha küçük bir deliğe, diğer tarafta daha büyük bir deliğe sahip olup, farklı boru boyutları arasında yumuşak bir geçişe olanak tanır.

Soket - Kaynak FlanşıSoket tipi bir bağlantı kullanılarak boruya kaynak yapılmak üzere tasarlanmıştır. Küçük çaplı borular ve yüksek basınç dayanımının gerekli olmadığı uygulamalar için uygundur.
Kör FlanşBir borunun veya vananın ucunu kapatmak için kullanılır. Merkezi bir açıklığı yoktur ve genellikle bakım, inceleme veya test amacıyla kullanılır.
Çözüm
Wn Flanşın üretim süreci, ileri teknoloji, vasıflı işgücü ve sıkı kalite kontrolü gerektiren karmaşık ve hassas bir işlemdir. Bir Wn Flanş tedarikçisi olarak, müşterilerimizin farklı ihtiyaçlarını karşılayan yüksek kaliteli ürünler sağlamaya kararlıyız.
Wn Flanşları veya diğer flanş türleri için pazardaysanız, ayrıntılı bir görüşme için sizi bizimle iletişime geçmeye davet ediyoruz. Uzman ekibimiz, uygulamanız için doğru flanşı seçmenize ve size rekabetçi fiyatlandırma ve mükemmel hizmet sunmanıza yardımcı olmaya hazırdır.
Referanslar
- ASME B16.5 - Boru Flanşları ve Flanşlı Bağlantı Parçaları
- DIN Standartları - Flanşlar için Alman Endüstriyel Standartları
- JIS Standartları - Flanşlar için Japon Endüstriyel Standartları
- Kaynak El Kitabı, Amerikan Kaynak Topluluğu


