
Soket kaynaklı flanşların üretim süreci, hassas mühendisliği yüksek kaliteli malzemelerle birleştiren titiz ve çok adımlı bir prosedürdür. Soket kaynaklı flanş tedarikçisi olarak bu sürecin her alanında oldukça bilgiliyim ve bunu sizinle paylaşmaktan heyecan duyuyorum.
Malzeme Seçimi
Soket kaynaklı flanş imalatında ilk ve en önemli adım malzeme seçimidir. Malzeme seçimi, amaçlanan uygulama, flanşın çalışacağı ortam, dayanacağı basınç ve sıcaklık koşulları gibi çeşitli faktörlere bağlıdır. Soket kaynaklı flanşlar için kullanılan yaygın malzemeler arasında karbon çeliği, paslanmaz çelik ve alaşımlı çelik bulunur.
Karbon çeliği, uygun fiyatı ve iyi mekanik özellikleri nedeniyle popüler bir seçimdir. Korozyon direncinin birincil öneme sahip olmadığı genel amaçlı uygulamalar için uygundur. Öte yandan paslanmaz çelik mükemmel korozyon direnci sunarak kimya, gıda ve denizcilik endüstrilerindeki uygulamalar için idealdir. Yüksek sıcaklıklarda daha yüksek mukavemet ve daha iyi performans gerektiğinde alaşımlı çelik seçilir.
Kesme ve Şekillendirme
Uygun malzeme seçildikten sonra bir sonraki adım kesme ve şekillendirmedir. Genellikle çelik levha veya dövme kütük formundaki hammadde gerekli boyut ve şekilde kesilir. Bu, plazma kesme, lazer kesme veya testereyle kesme gibi çeşitli kesme yöntemleri kullanılarak yapılabilir.
Plazma kesme, metali eritmek ve çıkarmak için yüksek hızlı iyonize gaz jeti kullanan hızlı ve etkili bir yöntemdir. Lazer kesim ise dar çentikli, yüksek hassasiyetli bir kesim sağlar ve bu da onu dar toleransların gerekli olduğu uygulamalar için uygun hale getirir. Testereleme, kalın malzemeleri kesmek için sıklıkla kullanılan daha geleneksel bir yöntemdir.
Kesildikten sonra işlenmemiş parça, soket kaynaklı flanşın temel formuna dönüştürülür. Bu genellikle dövme veya işleme adı verilen bir işlemle yapılır. Dövme, işlenmemiş parçanın yüksek bir sıcaklığa ısıtılmasını ve ardından onu şekillendirmek için bir çekiç veya pres kullanılmasını içerir. Dövme, metalin tane yapısını hizalayarak flanşın mekanik özelliklerini iyileştirir. Talaşlı imalat ise malzemeyi çıkarmak ve istenen şekli oluşturmak için kesici takımlar kullanır. Karmaşık geometrileri elde edebilen daha hassas bir yöntemdir.
Delme ve Sondaj
Flanş şekillendirildikten sonraki adım delme ve delik işlemedir. Cıvatalama için flanşın çevresine delikler açılır ve ortasında borunun sığacağı bir delik oluşturulur. Deliklerin boyutu ve aralığı, ASME B16.5 veya DIN standartları gibi takip edilen flanş standardına göre belirlenir.
Delme genellikle bir matkap presi veya bir CNC işleme merkezi kullanılarak yapılır. Flanş takıldığında düzgün hizalama ve sızdırmazlık sağlamak için deliklerin doğru şekilde delinmesi gerekir. Borunun düzgün ve hassas bir iç çapını oluşturmak için delik açma işlemi kullanılır. Bu, uygun uyumun sağlanması ve sızıntıların önlenmesi açısından önemlidir.
Soket Kaynak Hazırlığı
Soket kaynak alanı, soket kaynak flanşının kritik bir parçasıdır. Borunun flanşa kaynaklanacağı yer burasıdır. Soket kaynak alanını hazırlamak için soketin içi belirli bir derinlik ve çapta işlenir. Soketin yüzey kalitesi de iyi kaynaklanabilirlik sağlamak için dikkatle kontrol edilir.
Kaynak işlemini kolaylaştırmak için genellikle soketin kenarına bir pah eklenir. Bu pah, kaynak metalinin bağlantı yerine daha kolay akmasını sağlayarak daha iyi bir kaynak bağlantısı oluşturmaya yardımcı olur. Kaynak yapılmadan önce soket kaynak alanı çatlak veya gözeneklilik gibi kusurlara karşı da incelenir.
Kaynak
Kaynak, borunun soket - kaynak flanşına birleştirilmesi işlemidir. Korumalı metal ark kaynağı (SMAW), gaz tungsten ark kaynağı (GTAW) ve gaz metal ark kaynağı (GMAW) dahil olmak üzere kullanılabilecek çeşitli kaynak yöntemleri vardır.
Örtülü metal ark kaynağı, aynı zamanda örtülü kaynak olarak da bilinir, akı ile kaplanmış bir tüketilebilir elektrot kullanan basit ve çok yönlü bir kaynak yöntemidir. Akı, kaynak havuzunu atmosferik kirlenmeden korur. TIG kaynağı olarak da bilinen gaz tungsten ark kaynağı, kaynak havuzunu korumak için tüketilmeyen bir tungsten elektrot ve argon gibi bir inert gaz kullanır. Isı girdisi üzerinde iyi kontrol ile yüksek kaliteli bir kaynak sağlar. MIG kaynağı olarak da bilinen gaz metal ark kaynağı, kaynak havuzunu korumak için tükenebilir bir tel elektrot ve koruyucu gaz kullanır. Yüksek üretim uygulamalarına uygun, hızlı ve verimli bir kaynak yöntemidir.
Kaynak işlemi sırasında kaynak bağlantısının bütünlüğünü sağlamak için sıkı kalite kontrol önlemleri uygulanır. Kaynak, ultrasonik test, radyografik test veya manyetik parçacık testi gibi tahribatsız test yöntemleri kullanılarak erime eksikliği, gözeneklilik ve çatlaklar gibi kusurlar açısından incelenir.
Isıl İşlem
Kaynaktan sonra, soket kaynak flanşı, artık gerilimleri azaltmak ve kaynak bağlantısının mekanik özelliklerini iyileştirmek için ısıl işleme tabi tutulabilir. Isıl işlem, flanşın belirli bir sıcaklığa kadar ısıtılmasını ve ardından kontrollü bir oranda soğutulmasını içerir.

Tavlama, normalleştirme ve temperleme gibi farklı ısıl işlem prosesleri vardır. Tavlama, metali yumuşatmak ve iç gerilimleri azaltmak için kullanılır. Normalleştirme, tane yapısını iyileştirmek ve metalin mekanik özelliklerini geliştirmek için kullanılır. Temperleme, metalin su verme sonrasında sertliğini ve kırılganlığını azaltmak için kullanılır.
Yüzey İşlem
Soket kaynaklı flanşların üretim prosesindeki son adım yüzey işlemidir. Flanşı korozyondan korumak ve görünümünü iyileştirmek için yüzey işlemi yapılır. Yaygın yüzey işleme yöntemleri arasında boyama, galvanizleme ve kaplama yer alır.
Boyama, flanş yüzeyine bir kat boya uygulanmasını içeren basit ve uygun maliyetli bir yöntemdir. Flanşın çalışacağı ortama göre boya seçimi yapılabilmektedir. Galvanizleme, flanşı korozyondan korumak için çinko tabakasıyla kaplama işlemidir. Uzun ömürlü ve etkili bir korozyon koruması sağlar. Kaplama, gelişmiş korozyon direnci ve aşınma direnci gibi diğer özellikleri sağlamak için özel bir kaplama malzemesi kullanan daha gelişmiş bir yüzey işleme yöntemidir.
Kalite Kontrol
Tüm üretim süreci boyunca, soket kaynaklı flanşların gerekli standartları ve spesifikasyonları karşıladığından emin olmak için sıkı kalite kontrol önlemleri uygulanmaktadır. Kalite kontrol, hammaddelerin incelenmesiyle başlar ve üretim sürecinin her adımında devam eder.
Kaynak bağlantılarının tahribatsız muayenesine ek olarak, diğer kalite kontrol önlemleri arasında boyut muayenesi, sertlik testi ve kimyasal analiz yer alır. Boyutsal inceleme, flanşın belirtilen boyut ve şekil gereksinimlerini karşılamasını sağlar. Sertlik testi metalin mekanik özelliklerini doğrulamak için kullanılır. Flanşın malzeme bileşiminin belirlenen limitler dahilinde olmasını sağlamak için kimyasal analiz yapılır.
Flanş Çeşitleri ve Uygulamaları
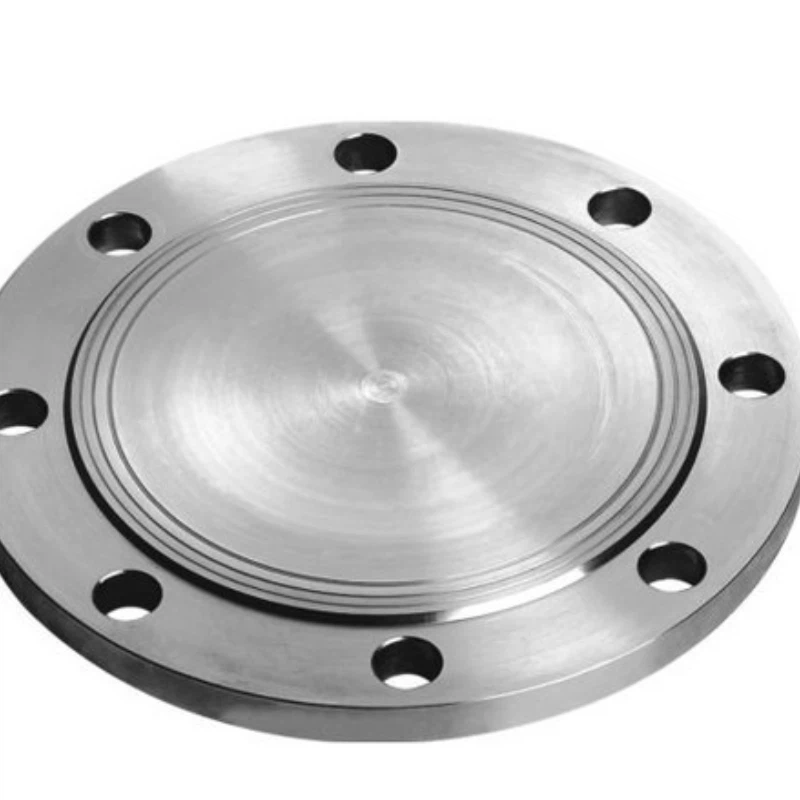
Soket kaynaklı flanşlar yalnızca bir tür flanştır. Her biri kendine özgü özelliklere ve uygulamalara sahip başka flanş türleri de mevcuttur. Örneğin,Kör FlanşBir borunun, vananın veya kabın ucunu kapatmak için kullanılır. Genellikle boru hattına gelecekte erişimin gerekli olduğu uygulamalarda kullanılır.Yani Flanşveya geçmeli flanş, boru üzerinde kayan ve daha sonra yerine kaynak yapılan bir flanş türüdür. Kurulumu kolaydır ve düşük basınçlı uygulamalarda yaygın olarak kullanılır.Flanşın AzaltılmasıFarklı çaplardaki boruları bağlamak için kullanılır.
Çözüm
Soket kaynaklı flanşların üretim süreci, yüksek düzeyde uzmanlık ve ileri üretim teknikleri gerektiren karmaşık ve hassas bir prosedürdür. Soket kaynaklı flanş tedarikçisi olarak müşterilerimizin ihtiyaçlarını karşılayan yüksek kaliteli ürünler sunmaya kararlıyız. Soket kaynaklı flanşlar veya başka türde flanşlar pazarındaysanız, daha fazla bilgi için bizimle iletişime geçmenizi ve özel gereksinimlerinizi görüşmenizi öneririm. Projeleriniz için doğru flanş çözümlerini bulmanızda size yardımcı olmaya hazırız.
Referanslar
- ASME B16.5 Boru Flanşları ve Flanşlı Bağlantı Parçaları Standardı
- Flanşlar için DIN Standartları
- Kaynak El Kitabı, Amerikan Kaynak Topluluğu


